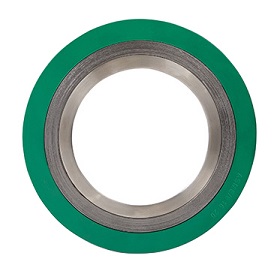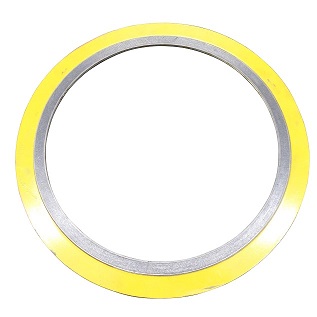
Σε αγωγό αερίου υψηλής πίεσης ή υδρογονοπυρόλυση διυλιστηρίου, οι αρμοί με φλάντζα πρέπει να περιέχουν ρευστά σε πιέσεις άνω των 400 bar και θερμοκρασίες που κυμαίνονται από το περιβάλλον σε πάνω από 500°C. Το παρέμβυσμα που εκτελεί αυτή τη λειτουργία στεγανοποίησης δεν είναι ένα μαλακό, συμπιέσιμο φύλλο. Είναι ένας συμπαγής μεταλλικός δακτύλιος—μια φλάντζα με δακτύλιο—που σφραγίζει μέσω ενός μηχανισμού που είναι θεμελιωδώς διαφορετικός από αυτόν ενός συμβατικού παρεμβύσματος. Το δακτυλιοειδές παρέμβυσμα δεν βασίζεται στην ελαστικότητα ενός υλικού από καουτσούκ ή γραφίτη. Βασίζεται στην ακριβή εφαρμογή της προφόρτισης του μπουλονιού για να εξαναγκάσει μια επαφή μετάλλου με μέταλλο μεταξύ της φλάντζας και της αυλάκωσης της φλάντζας. Η προφόρτιση του μπουλονιού είναι η δύναμη που ενεργοποιεί την απόδοση στεγανοποίησης της φλάντζας. Χωρίς επαρκή προφόρτιση, η φλάντζα δακτυλίου δεν θα σφραγιστεί. Με υπερβολική προφόρτιση, η φλάντζα ή η φλάντζα μπορεί να καταστραφούν. Η προφόρτιση του μπουλονιού είναι η κρίσιμη μεταβλητή που καθορίζει την επιτυχία ή την αστοχία του συνδέσμου.
Το ερώτημα του πώς η προφόρτιση του μπουλονιού ενεργοποιεί την απόδοση στεγανοποίησης της φλάντζας δακτυλίου είναι ένα ζήτημα της μηχανικής και της επιστήμης των υλικών. Η προφόρτιση του μπουλονιού δημιουργεί πίεση έδρασης στη φλάντζα, με αποτέλεσμα να προσαρμόζεται στο αυλάκι της φλάντζας. Το υλικό της φλάντζας πρέπει να έχει τη σωστή σκληρότητα για να παραμορφώνεται ελαφρά και να γεμίζει τις μικροσκοπικές ανωμαλίες στην επιφάνεια της αυλάκωσης. Η φλάντζα πρέπει να είναι αρκετά δυνατή ώστε να αντέχει την προφόρτιση χωρίς να υποχωρεί. Και τα μπουλόνια πρέπει να σφίγγονται με ελεγχόμενο σχέδιο για να διασφαλιστεί η ομοιόμορφη κατανομή του φορτίου γύρω από τον δακτύλιο. Αυτό το άρθρο θα εξετάσει τη μηχανική της προφόρτισης του μπουλονιού, τη σχεδίαση της φλάντζας στεγανοποίησης δακτυλίου, τον ρόλο της σκληρότητας της φλάντζας και τις πρακτικές εκτιμήσεις για την επίτευξη αξιόπιστης στεγανοποίησης. Θα παρέχουμε επίσης λεπτομερείς προδιαγραφές για το δικό μαςΔακτυλιοειδείς φλάντζες αρμώναπό το εργοστάσιό μας στη Ningbo Kaxite Sealing Materials Co., Ltd.
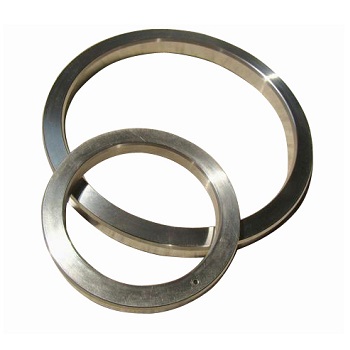
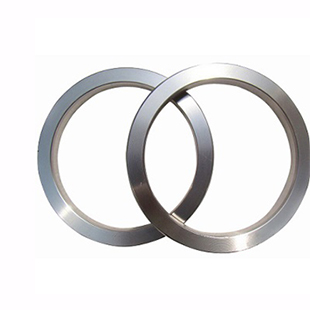
Η φλάντζα δακτυλίου είναι ένα μεταλλικό στοιχείο στεγανοποίησης που χρησιμοποιείται σε φλάντζες αρμούς υψηλής πίεσης και υψηλής θερμοκρασίας. Συνήθως κατασκευάζεται από συμπαγή μεταλλικό δακτύλιο με οβάλ ή οκταγωνική διατομή. Το παρέμβυσμα έχει σχεδιαστεί για να ταιριάζει σε μια αυλάκωση με μηχανική ακρίβεια στην πρόσοψη της φλάντζας. Όταν οι φλάντζες βιδώνονται μεταξύ τους, η φλάντζα συμπιέζεται μεταξύ των δύο αυλακώσεων, δημιουργώντας μια σφράγιση από μέταλλο σε μέταλλο. Ο μηχανισμός στεγανοποίησης μιας φλάντζας δακτυλίου είναι διαφορετικός από αυτόν μιας μαλακής φλάντζας. Ένα μαλακό παρέμβυσμα σφραγίζει προσαρμόζοντας την επιφάνεια της φλάντζας και γεμίζοντας τις μικροσκοπικές ανωμαλίες. Μια φλάντζα δακτυλίου αρμού σφραγίζει παραμορφώνοντας ελαφρά το μέταλλο και δημιουργώντας μια γραμμή επαφής με το αυλάκι. Η τάση επαφής στη γραμμή επαφής είναι εξαιρετικά υψηλή, γεγονός που δημιουργεί σφράγιση ακόμη και σε πολύ υψηλές πιέσεις. Ο παρακάτω πίνακας συνοψίζει τα βασικά χαρακτηριστικά μιας φλάντζας δακτυλίου αρμού.
| Χαρακτηριστικό | Περιγραφή |
| Υλικό | Μαλακός σίδηρος, ανθρακούχο χάλυβας, ανοξείδωτος χάλυβας, Monel, Inconel |
| Διατομή | Οβάλ ή οκταγωνικό |
| Μηχανισμός Στεγανοποίησης | Επαφή γραμμής μετάλλου με μέταλλο |
| Εκτίμηση πίεσης | Έως 10.000 psi (690 bar) και άνω |
| Εκτίμηση θερμοκρασίας | -200°C έως +850°C (ανάλογα με το υλικό) |
| Πρότυπα | API 6A, ASME B16.20 |
Στο Kaxite, το εργοστάσιό μας κατασκευάζει Δακτυλιοειδείς φλάντζες σε μια σειρά υλικών και μεγεθών για να ανταποκρίνονται στις απαιτήσεις των πιο απαιτητικών εφαρμογών. Χρησιμοποιούμε μηχανική κατεργασία ακριβείας για να διασφαλίσουμε ότι οι διαστάσεις της φλάντζας είναι ακριβείς και το φινίρισμα της επιφάνειας είναι σωστό. Οι φλάντζες μας είναι πιστοποιημένες σύμφωνα με τα πρότυπα API 6A και ASME B16.20, διασφαλίζοντας ότι πληρούν τα υψηλότερα επίπεδα ποιότητας και αξιοπιστίας.
Προφόρτιση μπουλονιών είναι η τάση που δημιουργείται στα μπουλόνια όταν σφίγγονται. Είναι η δύναμη που σφίγγει τις φλάντζες μεταξύ τους και συμπιέζει τη φλάντζα. Χωρίς προφόρτιση μπουλονιού, οι φλάντζες δεν θα συγκρατούνταν μεταξύ τους και η φλάντζα δεν θα συμπιέζονταν. Η προφόρτιση του μπουλονιού είναι αυτή που ενεργοποιεί την απόδοση στεγανοποίησης της φλάντζας στεγανοποίησης. Όταν σφίγγονται τα μπουλόνια, η δύναμη προφόρτισης μεταδίδεται μέσω των φλαντζών στη φλάντζα. Το παρέμβυσμα συμπιέζεται πάνω στην αυλάκωση, δημιουργώντας μια επαφή υψηλής τάσης που σφραγίζει την άρθρωση. Η ποσότητα προφόρτισης καθορίζει την πίεση έδρασης στη φλάντζα, η οποία με τη σειρά της καθορίζει την ποιότητα της τσιμούχας. Εάν η προφόρτιση είναι πολύ χαμηλή, η τάση έδρασης θα είναι ανεπαρκής και η άρθρωση θα έχει διαρροή. Εάν η προφόρτιση είναι πολύ υψηλή, η φλάντζα ή η φλάντζα μπορεί να υποχωρήσουν, προκαλώντας επίσης διαρροή. Η προφόρτιση του μπουλονιού πρέπει να υπολογίζεται προσεκτικά και να ελέγχεται για να εξασφαλίζεται αξιόπιστη στεγανοποίηση. Ο παρακάτω πίνακας δείχνει τη σχέση μεταξύ της προφόρτισης του μπουλονιού και της τάσης έδρασης της φλάντζας.
| Προφόρτιση μπουλονιού (kN) | Τάση καθίσματος φλάντζας (MPa) | Απόδοση Σφράγισης |
| 50 | 100 | Ανεπαρκής; πιθανόν να διαρρεύσει |
| 100 | 200 | Οριακός; μπορεί να διαρρεύσει υπό πίεση |
| 150 | 300 | Καλός; αξιόπιστη σφράγιση |
| 200 | 400 | Εξοχος; βέλτιστη στεγανοποίηση |
| 250 | 500 | Υπέρμετρος; κίνδυνος υποχώρησης της φλάντζας |
Στο εργοστάσιό μας, παρέχουμε στους πελάτες μας λεπτομερείς συστάσεις βιδώματος για τις φλάντζες στερέωσης δακτυλίου. Καθορίζουμε την απαιτούμενη προφόρτιση μπουλονιού, το σχέδιο σύσφιξης και τις απαιτήσεις λίπανσης. Η ομάδα μηχανικών μας μπορεί να βοηθήσει στον υπολογισμό της σωστής προφόρτισης για τον συγκεκριμένο συνδυασμό φλάντζας και φλάντζας. Προσφέρουμε επίσης τεχνική υποστήριξη επιτόπου εάν χρειαστεί.
Η σκληρότητα της φλάντζας στεγανοποίησης είναι κρίσιμος παράγοντας για την απόδοση στεγανοποίησης. Το παρέμβυσμα πρέπει να είναι αρκετά μαλακό ώστε να παραμορφώνεται ελαφρά κάτω από την προφόρτιση του μπουλονιού, να συμμορφώνεται με το αυλάκι της φλάντζας και να δημιουργεί σφράγιση. Ωστόσο, πρέπει επίσης να είναι αρκετά σκληρό για να αντιστέκεται στην εξώθηση και να διατηρεί το σχήμα του υπό υψηλή πίεση. Η σκληρότητα του παρεμβύσματος καθορίζεται από το υλικό από το οποίο κατασκευάζεται. Το μαλακό σίδερο είναι το πιο μαλακό και πιο συχνά χρησιμοποιούμενο υλικό. Είναι κατάλληλο για εφαρμογές χαμηλής πίεσης και χαμηλής θερμοκρασίας. Ο ανθρακούχος χάλυβας είναι πιο σκληρός και χρησιμοποιείται για υψηλότερες πιέσεις. Ο ανοξείδωτος χάλυβας είναι ακόμα πιο σκληρός και παρέχει αντοχή στη διάβρωση. Τα Monel και Inconel χρησιμοποιούνται για τις πιο απαιτητικές εφαρμογές, όπου απαιτείται υψηλή αντοχή και αντοχή στη διάβρωση. Ο παρακάτω πίνακας συνοψίζει τη σκληρότητα και τις τυπικές εφαρμογές των κοινών υλικών Ring Joint Gasket.
| Υλικό | Σκληρότητα (HB) | Μέγιστη πίεση (bar) | Τυπική Εφαρμογή |
| Μαλακό σίδερο | 90 - 120 | 100 | Νερό χαμηλής πίεσης, ατμός |
| Ανθρακούχο χάλυβα | 120 - 150 | 250 | Πετρέλαιο και φυσικό αέριο, γενική βιομηχανία |
| Ανοξείδωτο ατσάλι 304 | 150 - 180 | 400 | Χημικά, πετροχημικά |
| Ανοξείδωτο ατσάλι 316 | 150 - 180 | 400 | Διαβρωτικά περιβάλλοντα |
| Monel | 150 - 200 | 500 | Θαλασσινό νερό, υψηλή θερμοκρασία |
| Inconel | 180 - 250 | 690 | Υψηλή θερμοκρασία, υψηλή πίεση |
ΣτοNingbo Kaxite Sealing Materials Co., Ltd., κατασκευάζουμε Δακτυλιοειδείς φλάντζες σε όλα αυτά τα υλικά. Προσφέρουμε επίσης μια σειρά επιπέδων σκληρότητας σε κάθε υλικό για να ταιριάζει σε διαφορετικές εφαρμογές. Η ομάδα μηχανικών μας μπορεί να σας βοηθήσει να επιλέξετε το σωστό υλικό και σκληρότητα για τις συγκεκριμένες απαιτήσεις σας.
Το αυλάκι της φλάντζας είναι η εσοχή στην επιφάνεια της φλάντζας στην οποία τοποθετείται η φλάντζα δακτυλίου αρμού. Οι διαστάσεις και το φινίρισμα της επιφάνειας του αυλακιού είναι κρίσιμες για την απόδοση στεγανοποίησης της φλάντζας. Το αυλάκι πρέπει να υποβληθεί σε μηχανική κατεργασία με ακριβείς ανοχές για να διασφαλιστεί ότι η φλάντζα έχει τοποθετηθεί σωστά και ότι η τάση επαφής είναι ομοιόμορφη. Η γωνία αυλάκωσης, το βάθος της αυλάκωσης και το πλάτος της αυλάκωσης επηρεάζουν την απόδοση στεγανοποίησης. Το φινίρισμα της επιφάνειας του αυλακιού πρέπει να είναι αρκετά ομαλό ώστε να επιτρέπει στη φλάντζα να παραμορφώνεται και να γεμίζει τις μικροσκοπικές ανωμαλίες, αλλά όχι τόσο λεία ώστε η φλάντζα να μην μπορεί να πιάσει την επιφάνεια. Ο παρακάτω πίνακας συνοψίζει τις βασικές παραμέτρους αυλάκωσης για τα τυπικά παρεμβύσματα στερέωσης δακτυλίου.
| Παράμετρος | Προσδιορισμός | Σπουδαιότητα |
| Groove Angle | 23° ± 1° (οβάλ); 23° ± 1° (οκταγωνικό) | Εξασφαλίζει σωστή τοποθέτηση και επαφή |
| Βάθος αυλάκωσης | Ανά API 6A / ASME B16.20 | Διασφαλίζει ότι η φλάντζα έχει συλληφθεί πλήρως |
| Πλάτος αυλάκωσης | Ανά API 6A / ASME B16.20 | Εξασφαλίζει εφαρμογή της φλάντζας χωρίς υπερβολικό διάκενο |
| Φινίρισμα επιφάνειας (Ra) | 1,6 - 3,2 μm | Επιτρέπει στη φλάντζα να πιάσει και να σφραγίσει |
| Ομαλότητα | 0,05 mm ανά 100 mm | Εξασφαλίζει ομοιόμορφη πίεση επαφής |
Στο εργοστάσιό μας, μπορούμε να παρέχουμε τεχνική υποστήριξη για το σχεδιασμό και την κατεργασία αυλακώσεων φλάντζας. Προσφέρουμε επίσης μια υπηρεσία επιθεώρησης αυλακώσεων για να επαληθεύσουμε ότι το αυλάκι πληροί τις απαιτήσεις του ισχύοντος προτύπου. Αυτό είναι σημαντικό γιατί μια φθαρμένη ή κατεστραμμένη αυλάκωση μπορεί να αποτρέψει τη σωστή σφράγιση ακόμη και μιας νέας φλάντζας.
Ο υπολογισμός της προφόρτισης του μπουλονιού είναι ένα κρίσιμο βήμα στη σχεδίαση και τη συναρμολόγηση μιας άρθρωσης στεγανοποίησης δακτυλίου. Η προφόρτιση πρέπει να είναι επαρκής για να δημιουργήσει την απαιτούμενη τάση έδρασης στη φλάντζα, αλλά όχι τόσο υψηλή ώστε να κολλάει τη φλάντζα ή τα μπουλόνια. Ο υπολογισμός λαμβάνει υπόψη την τάση έδρασης της φλάντζας, τις διαστάσεις της φλάντζας, το μέγεθος και το υλικό του μπουλονιού και την πίεση και τη θερμοκρασία λειτουργίας. Η προφόρτιση συνήθως υπολογίζεται χρησιμοποιώντας τον κωδικό ASME Boiler and Pressure Vesel Code ή το αντίστοιχο πρότυπο. Αφού υπολογιστεί η προφόρτιση, πρέπει να εφαρμοστεί στα μπουλόνια με ελεγχόμενο τρόπο. Αυτό γίνεται συνήθως χρησιμοποιώντας ένα δυναμόκλειδο ή έναν υδραυλικό εντατήρα. Πρέπει να ακολουθηθεί το σχέδιο σύσφιξης για να διασφαλιστεί η ομοιόμορφη κατανομή του φορτίου. Ο παρακάτω πίνακας συνοψίζει τα βασικά βήματα για την εφαρμογή προφόρτισης μπουλονιού.
| Βήμα | Δράση | Σκοπός |
| 1 | Καθαρίστε και επιθεωρήστε τη φλάντζα και την εγκοπή | Βεβαιωθείτε ότι δεν υπάρχουν συντρίμμια ή ζημιές |
| 2 | Λιπάνετε τα μπουλόνια και τις επιφάνειες των παξιμαδιών | Μειώστε την τριβή και εξασφαλίστε σταθερή προφόρτιση |
| 3 | Σφίξτε τα μπουλόνια με ένα σχέδιο αστεριού στο 30% της ροπής στόχου | Τοποθετήστε τη φλάντζα και ευθυγραμμίστε τις φλάντζες |
| 4 | Σφίξτε τα μπουλόνια με ένα σχέδιο αστεριού στο 60% της ροπής στόχου | Συμπιέστε σταδιακά τη φλάντζα |
| 5 | Σφίξτε τα μπουλόνια με μοτίβο αστεριών στο 100% της ροπής στόχου | Επίτευξη τελικής προφόρτισης |
| 6 | Ελέγξτε τη ροπή μετά από 24 ώρες | Αντισταθμίστε το ερπυσμό και τη χαλάρωση |
Στην Ningbo Kaxite Sealing Materials Co., Ltd., παρέχουμε στους πελάτες μας λεπτομερείς διαδικασίες βιδώματος για τις φλάντζες στεγανοποίησης δακτυλίου. Προσφέρουμε επίσης εκπαίδευση και επιτόπια υποστήριξη για να διασφαλίσουμε ότι η προφόρτιση εφαρμόζεται σωστά. Στόχος μας είναι να βοηθήσουμε τους πελάτες μας να επιτύχουν μια αξιόπιστη σφράγιση κάθε φορά.
Οι βασικές προδιαγραφές για μια φλάντζα δακτυλίου συνδέσμου περιλαμβάνουν το μέγεθος της φλάντζας, την κατηγορία πίεσης, το υλικό, τον τύπο διατομής και τη σκληρότητα. Ο παρακάτω πίνακας παρέχει μια σύνοψη των τυπικών προδιαγραφών για τις φλάντζες στερέωσης δακτυλίου.
| Προσδιορισμός | Σειρά | Σημειώσεις |
| Μέγεθος | 1/2" έως 36" | Ανά API 6A / ASME B16.20 |
| Κατηγορία πίεσης | Κατηγορία 150 έως 2500 | Επίσης πιέσεις API 6A |
| Υλικό | Μαλακό σίδερο, ανθρακούχο χάλυβα, SS304, SS316, Monel, Inconel | Επιλέγεται με βάση την εφαρμογή |
| Τύπος διατομής | Οβάλ (R), Οκτάγωνο (RX), Υψηλής Απόδοσης (BX) | Επιλέγεται με βάση την πίεση και το αυλάκι |
| Σκληρότητα | Ανά πρότυπο υλικού | Επιλέγεται με βάση το υλικό της φλάντζας |
| Φινίρισμα επιφάνειας | Ra 1,6 - 3,2 μm | Εξασφαλίζει το σωστό κάθισμα |
| Πρότυπα | API 6A, ASME B16.20, DIN 2693 | Συμμόρφωση με τα διεθνή πρότυπα |
Στο εργοστάσιό μας, κατασκευάζουμε παρεμβύσματα στερέωσης δακτυλίου για να πληρούν αυτές τις προδιαγραφές και πολλά άλλα. Μπορούμε να προσαρμόσουμε τη φλάντζα για να ταιριάζει σε συγκεκριμένες απαιτήσεις του έργου, συμπεριλαμβανομένων ειδικών υλικών, ειδικών μεγεθών και ειδικών διατομών. Η ομάδα μηχανικών μας μπορεί να βοηθήσει στη διαδικασία επιλογής και να παρέχει λεπτομερή τεχνικά δεδομένα για το έργο σας.
Ερώτηση 1: Ποια είναι η συνιστώμενη προφόρτιση μπουλονιού για μια φλάντζα δακτυλίου αρμού;
Απάντηση: Η συνιστώμενη προφόρτιση του μπουλονιού εξαρτάται από το μέγεθος της φλάντζας, την κατηγορία πίεσης, το υλικό της φλάντζας και το υλικό της φλάντζας. Συνήθως υπολογίζεται χρησιμοποιώντας τον κωδικό ASME Boiler and Pressure Vesel Code ή το αντίστοιχο πρότυπο. Η προφόρτιση πρέπει να είναι επαρκής για να δημιουργήσει την απαιτούμενη τάση έδρασης στη φλάντζα χωρίς να υποχωρεί η φλάντζα ή τα μπουλόνια. Στην Ningbo Kaxite Sealing Materials Co., Ltd., παρέχουμε λεπτομερείς συστάσεις βιδώματος για κάθε ένα από τα παρεμβύσματά μας Ring Joint.
Ερώτηση 2: Μπορεί να επαναχρησιμοποιηθεί μια φλάντζα δακτυλίου αρμού;
Απάντηση: Γενικά, μια φλάντζα δακτυλίου δεν πρέπει να επαναχρησιμοποιηθεί. Όταν το παρέμβυσμα συμπιέζεται, παραμορφώνεται πλαστικά για να προσαρμοστεί στο αυλάκι. Αυτή η παραμόρφωση είναι μόνιμη και η φλάντζα δεν θα επιστρέψει στο αρχικό της σχήμα. Η επαναχρησιμοποίηση μιας φλάντζας δακτυλίου συνδέσμου μπορεί να οδηγήσει σε διαρροή επειδή η φλάντζα δεν θα σφραγίσει σωστά τη δεύτερη φορά. Το βιομηχανικό πρότυπο είναι η αντικατάσταση της φλάντζας κάθε φορά που ανοίγει ο σύνδεσμος. Το εργοστάσιό μας συνιστά τη χρήση νέας φλάντζας για κάθε συναρμολόγηση.
Ερώτηση 3: Ποια είναι η διαφορά μεταξύ ενός ωοειδούς και ενός οκταγωνικού δακτυλιδιακού παρεμβύσματος αρμού;
Απάντηση: Το οβάλ παρέμβυσμα (τύπου R) έχει στρογγυλεμένη διατομή και χρησιμοποιείται σε τυπικές εφαρμογές. Η οκταγωνική φλάντζα (τύπου RX) έχει διατομή επίπεδης όψης που παρέχει πιο αποτελεσματική στεγανοποίηση σε υψηλότερες πιέσεις. Το οκταγωνικό παρέμβυσμα απαιτεί διαφορετικό σχέδιο αυλάκωσης από το οβάλ παρέμβυσμα. Η επιλογή μεταξύ των δύο εξαρτάται από την κατηγορία πίεσης και το αυλάκι της φλάντζας. Η ομάδα μηχανικών μας μπορεί να σας βοηθήσει να επιλέξετε τον σωστό τύπο για την αίτησή σας.
Ερώτηση 4: Πώς μπορώ να γνωρίζω εάν η φλάντζα του δακτυλίου μου έχει διαρροή;
Απάντηση: Τα σημάδια μιας διαρροής φλάντζας δακτυλίου αρμού περιλαμβάνουν ορατό υγρό ή αέριο που διαφεύγει από την άρθρωση, πτώση της πίεσης του συστήματος και παρουσία ήχου σφυρίσματος. Εάν υποψιάζεστε διαρροή, η άρθρωση πρέπει να αποσυμπιεστεί και να επιθεωρηθεί αμέσως. Η φλάντζα πρέπει να αντικατασταθεί και η αυλάκωση της φλάντζας πρέπει να επιθεωρηθεί για ζημιά. Οι διαρροές μπορεί να είναι επικίνδυνες, ειδικά σε υπηρεσίες υψηλής πίεσης ή τοξικές, επομένως δεν πρέπει ποτέ να αγνοούνται.
Ερώτηση 5: Ποιο είναι το σωστό σχέδιο σύσφιξης για μια φλάντζα Δακτυλιοειδούς στεγανοποίησης;
Απάντηση: Το σωστό σχέδιο σύσφιξης είναι ένα μοτίβο αστεριών, όπου τα μπουλόνια σφίγγονται με μια διασταύρωση. Τα μπουλόνια πρέπει να σφίγγονται σε πολλαπλά στάδια, συνήθως 30%, 60% και 100% της στοχευόμενης ροπής. Αυτό διασφαλίζει ότι η φλάντζα συμπιέζεται ομοιόμορφα και ότι οι φλάντζες παραμένουν παράλληλες. Μετά την αρχική σύσφιξη, η ροπή στρέψης θα πρέπει να ελεγχθεί μετά από 24 ώρες για να αντισταθμιστεί ο ερπυσμός και η χαλάρωση. Στην Ningbo Kaxite Sealing Materials Co., Ltd., παρέχουμε λεπτομερείς διαδικασίες σύσφιξης για τις φλάντζες στεγανοποίησης δακτυλίου.
Η προφόρτιση του μπουλονιού είναι η δύναμη που ενεργοποιεί την απόδοση στεγανοποίησης μιας φλάντζας δακτυλίου αρμού. Χωρίς επαρκή προφόρτιση, η φλάντζα δεν μπορεί να παραμορφωθεί και να δημιουργήσει την επαφή υψηλής τάσης που είναι απαραίτητη για τη σφράγιση των αρμών υψηλής πίεσης και υψηλής θερμοκρασίας. Η προφόρτιση του μπουλονιού πρέπει να υπολογίζεται προσεκτικά, να εφαρμόζεται και να ελέγχεται για να εξασφαλίζεται αξιόπιστη στεγανοποίηση. Το υλικό της φλάντζας, το αυλάκι της φλάντζας και η διαδικασία βιδώματος παίζουν ρόλο στην απόδοση στεγανοποίησης. Στην Ningbo Kaxite Sealing Materials Co., Ltd., το εργοστάσιό μας διαθέτει την τεχνογνωσία και την εμπειρία να κατασκευάζει παρεμβύσματα στεγανοποίησης δακτυλίου που πληρούν τις πιο απαιτητικές απαιτήσεις. Χρησιμοποιούμε υλικά υψηλής ποιότητας, μηχανική κατεργασία ακριβείας και αυστηρές δοκιμές για να διασφαλίσουμε ότι κάθε φλάντζα που παράγουμε παρέχει αξιόπιστη απόδοση. Παρέχουμε επίσης ολοκληρωμένη τεχνική υποστήριξη για να βοηθήσουμε τους πελάτες μας να επιτύχουν μια επιτυχημένη σφραγίδα.
Είτε σχεδιάζετε ένα νέο σύστημα υψηλής πίεσης είτε συντηρείτε ένα υπάρχον, σας προσκαλούμε να επικοινωνήσετε με την τεχνική ομάδα μας για να συζητήσουμε τις απαιτήσεις σας. Μπορούμε να παρέχουμε προδιαγραφές προϊόντων, συστάσεις για βίδες και υποστήριξη επιτόπου. Η δέσμευσή μας στην ποιότητα και την ικανοποίηση των πελατών μας έχει κάνει έναν αξιόπιστο συνεργάτη για τη σφράγιση εφαρμογών σε όλο τον κόσμο.
Επικοινωνήστε σήμερα με τη Ningbo Kaxite Sealing Materials Co., Ltdγια να συζητήσετε τις απαιτήσεις σας για τη φλάντζα Ring Joint και να ανακαλύψετε πώς τα προϊόντα μας μπορούν να εξασφαλίσουν αξιόπιστη στεγανοποίηση στις πιο απαιτητικές εφαρμογές σας.